全自动单工位颗粒定量包装机与包装辅助设备的协同应用
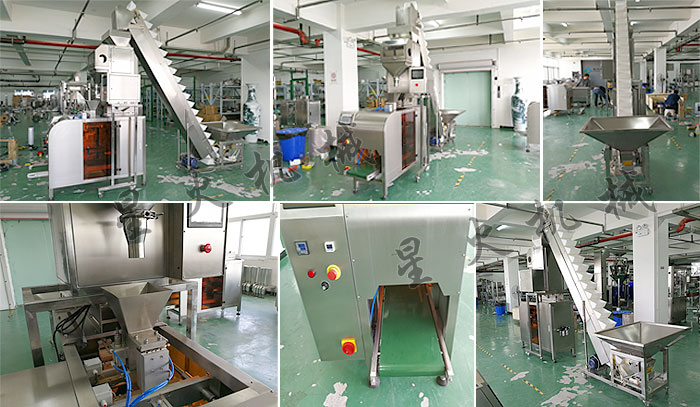
在现代工业生产中,颗粒状物料的定量包装是食品、医药、化工、农资等行业的重要环节。全自动单工位颗粒定量包装机以其高精度、高效率和高稳定性,成为众多企业的首选设备。而配套的包装辅助设备则进一步提升了生产线的自动化水平和整体效益。
一、全自动单工位颗粒定量包装机概述
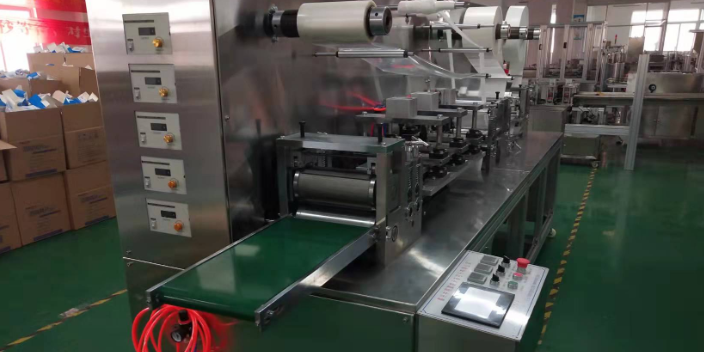
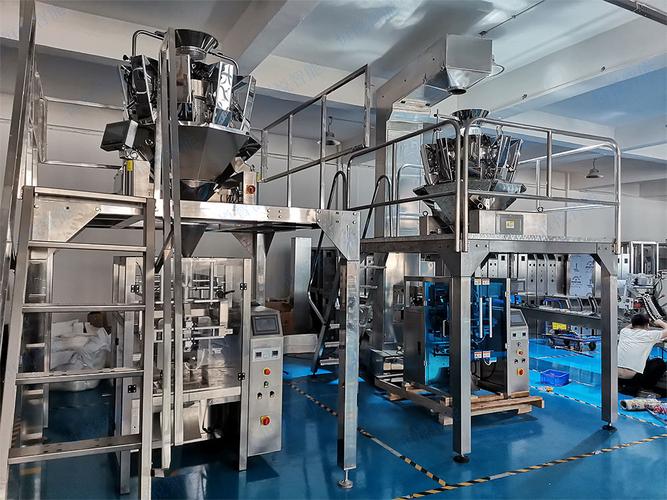
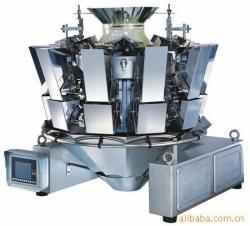
全自动单工位颗粒定量包装机是一种集称重、充填、封口、输送于一体的自动化设备。它采用单工位设计,即在一个工位内完成从物料计量到成品输出的全部流程。该设备通常由料斗、振动给料器、高精度称重传感器、PLC控制系统、气动执行机构以及输送带等部分组成。工作时,物料通过振动给料器均匀落入称重斗,达到预设重量后自动卸料至包装容器,随后进行封口和输出。
其核心优势在于:
- 高精度定量:采用高灵敏度称重传感器和智能算法,动态称重精度可达±0.2%,满足严苛的计量要求。
- 高效稳定:单工位结构紧凑,动作连贯,包装速度可达30-60包/分钟,且故障率低。
- 适应性强:通过更换给料器和模具,可适应不同颗粒大小、流动性及包装规格(如5g-5kg)。
- 操作简便:触摸屏人机界面,参数设定直观,具备故障自诊断和报警功能。
二、包装辅助设备的重要性
全自动单工位颗粒定量包装机虽能独立完成包装,但在实际生产中,往往需要一系列辅助设备来构建完整的包装流水线,以实现从原料到成品的一体化作业。常见的包装辅助设备包括:
- 自动上料机:如真空上料机或螺旋上料机,将颗粒物料从储料仓自动输送至包装机料斗,减少人工搬运,保证供料连续。
- 自动理袋机:针对预制袋包装,自动将空袋整理、分离并输送到包装机的取袋工位,提高包装效率。
- 封口与缝合设备:对于敞口袋,需配备自动缝合机或热封机,完成袋口的密封。
- 重量检测与剔除装置:在线检重秤对成品进行复检,超差产品自动剔除,确保出厂合格率。
- 金属检测机:检测包装后产品中是否混入金属杂质,保障食品安全。
- 输送与码垛系统:将包装好的产品输送至下一工序,并可集成自动码垛机器人,实现后道包装无人化。
这些辅助设备与主包装机通过信号联动,形成协调统一的自动化生产线,显著降低劳动强度,提升生产效率和产品一致性。
三、典型应用与选型建议
全自动单工位颗粒定量包装机广泛应用于大米、种子、白糖、咖啡豆、饲料、塑料颗粒等物料的包装。在选择设备时,需考虑以下因素:
- 物料特性:颗粒的流动性、堆密度、易碎性等影响给料方式和计量精度。
- 包装规格与速度:根据产量要求选择合适机型,并预留升级空间。
- 辅助设备匹配:确保各设备间的接口、通信协议和控制逻辑兼容,避免形成瓶颈。
- 洁净度要求:食品、医药行业需选用不锈钢材质且易于清洁的设计。
四、
全自动单工位颗粒定量包装机与包装辅助设备的有机结合,构成了高效、精准、可靠的颗粒物料包装解决方案。随着工业4.0和智能制造的推进,未来的包装线将更加注重数据采集、远程监控和自适应控制,帮助企业实现降本增效和品质升级。企业应根据自身需求,合理规划设备配置,以充分发挥自动化包装系统的潜力。
如若转载,请注明出处:http://www.ltbxr.com/product/52.html
更新时间:2026-10-07 08:06:24